- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
กระบวนการผลิตถุงแห้ง: จากการตัดวัสดุไปจนถึงการเชื่อม RF
Sealock ผลิตถุงแห้งสำหรับ OEM และผู้ซื้อขายส่งโดยใช้การเชื่อมคลื่นความถี่วิทยุ 27.12 MHz และกระบวนการนี้คุ้มค่าที่จะทำความเข้าใจเพราะมันอธิบายว่าทำไมถุงสองใบที่สร้างจากผ้าที่เหมือนกันจึงทำงานแตกต่างไปจากเดิมอย่างสิ้นเชิง วัสดุกันซึมของถุงแห้งไม่ได้ซื้อมาพร้อมกับวัสดุ — วัสดุดังกล่าวถูกสร้างขึ้นในสายการผลิตในขณะที่มีการเชื่อมตะเข็บ ขั้นตอนนี้จะดำเนินขั้นตอนการผลิตทั้งหมด โดยมีรายละเอียดทางเทคนิคเป็นตัวตัดสินว่าตะเข็บจะยึดอยู่หรือไม่
1. ขั้นตอนที่หนึ่ง: การจัดเตรียมและการตัดวัสดุ
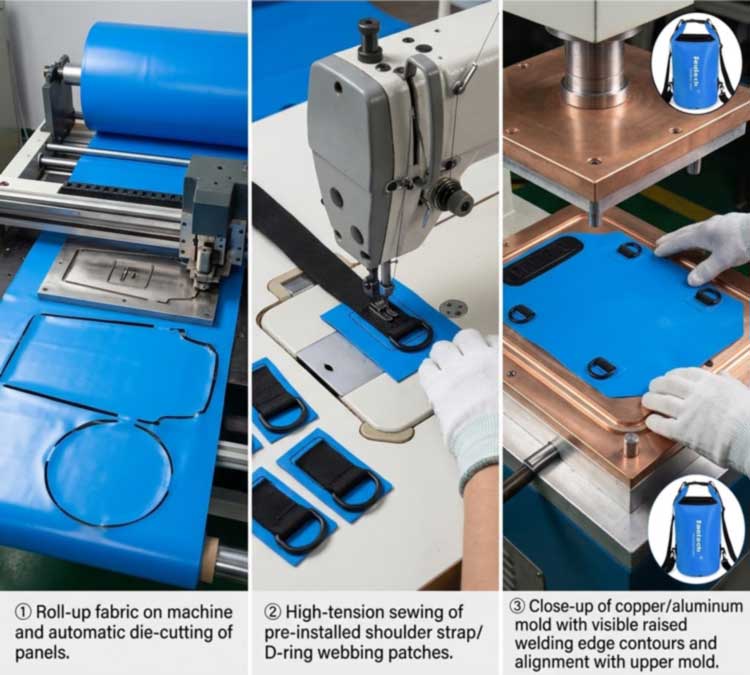
การผลิตเริ่มต้นจากม้วนผ้าเคลือบ —ผ้าใบกันน้ำพีวีซีหรือไนลอนเคลือบ TPU— จัดฉากและตรวจสอบก่อนที่จะตัดสิ่งใดออก การตรวจสอบที่เข้ามามีความสำคัญที่นี่ เนื่องจากความไม่สอดคล้องกันของการเคลือบ ความชื้นในวัสดุ และความแปรผันระหว่างล็อตสีย้อม ล้วนส่งผลต่อสิ่งที่เกิดขึ้นในภายหลังที่สถานีเชื่อม
จากนั้นแผงจะถูกประทับตราจากม้วนโดยเครื่องตัดอัตโนมัติจนถึงขนาดการออกแบบที่แน่นอน ความแม่นยำในการตัดคือสิ่งที่ทำให้การทำงานจำนวนมากมีความสม่ำเสมอ: แผงที่ตัดออกจากข้อกำหนดสองสามมิลลิเมตรจะไม่วางอยู่ใต้แม่พิมพ์เชื่อมอย่างถูกต้อง และแนวเชื่อมจะลอยไปตามนั้น นี่เป็นขั้นตอนการตั้งค่าประสิทธิภาพของวัสดุด้วย เนื่องจากการซ้อนแผงจะกำหนดว่าแต่ละม้วนจะกลายเป็นผลิตภัณฑ์มากน้อยเพียงใด แทนที่จะตัดออกจากกัน
2. ขั้นตอนที่สอง: การประกอบชิ้นส่วนรับน้ำหนักล่วงหน้า
ก่อนที่สิ่งใดๆ จะถูกปิดผนึก การเย็บทางอุตสาหกรรมที่มีแรงดึงสูงจะติดส่วนประกอบรับน้ำหนัก — สายรัดไหล่ แผ่นรัดสายรัดรูปตัว D ช่องกระเป๋าภายนอก และแผงเสริมความแข็งแรง — ลงบนจอแบน
ลำดับขั้นตอนนี้เป็นการจงใจและเป็นรายละเอียดอย่างหนึ่งที่แยกกระเป๋าที่ได้รับการออกแบบทางวิศวกรรมอย่างเหมาะสมออกจากกระเป๋าราคาถูก: การเย็บเกิดขึ้นก่อนซีลกันน้ำถูกสร้างขึ้น ดังนั้นจึงไม่มีเข็มใดทะลุผ่านเมมเบรนกันน้ำที่ทำเสร็จแล้วได้ สิ่งใดก็ตามที่ต้องติดเข้ากับตัวเครื่องที่ปิดสนิทหลังจากนั้น เช่น ดีริง พุก MOLLE วาล์ว จะถูกเชื่อมเข้ากับแผ่นเสริมแรงแทนที่จะเย็บผ่านผิวหนัง
3. ขั้นตอนที่สาม: การตั้งค่าแม่พิมพ์
รูปทรงของกระเป๋าแต่ละใบต้องใช้เครื่องมือของตัวเอง รูปแบบการเชื่อมจะถูกแปลเป็นแม่พิมพ์แบบกำหนดเอง — โดยทั่วไปแล้วจะเป็นทองเหลืองหรืออะลูมิเนียมกลึง — โดยมีขอบที่ยกขึ้นซึ่งกำหนดรูปร่างที่แน่นอนของตะเข็บเชื่อม แม่พิมพ์ถูกวางบนแท่นวางและจัดแนวเข้ากับแผง
การออกแบบแม่พิมพ์ทำได้มากกว่าการสร้างรูปร่างให้กับตะเข็บ โปรไฟล์ขอบที่ยกขึ้นสามารถนำไปตัดเฉือนเพื่อสร้างรอยฉีกขาดได้ โดยที่รอยเชื่อมและขอบตัดจะเกิดขึ้นในการทำงานเดียวกัน และสภาพของแม่พิมพ์จะส่งผลโดยตรงต่อผลลัพธ์: แม่พิมพ์ที่สูญเสียความเรียบหรือเกิดการปนเปื้อนทำให้เกิดแรงดันและการกระจายพลังงานที่ไม่สม่ำเสมอ ซึ่งจะแสดงเป็นจุดอ่อนในตะเข็บที่ดี ความสามารถของเครื่องมือยังช่วยให้โรงงานสร้างรูปทรงใหม่ได้ แทนที่จะเติมเฉพาะแม่พิมพ์ที่มีอยู่เท่านั้น ซึ่งเป็นพื้นฐานความสามารถและโครงสร้างที่กำหนดเอง.
4. ขั้นตอนที่สี่: การเชื่อมด้วยคลื่นความถี่วิทยุ — ตะเข็บเกิดขึ้นได้อย่างไร
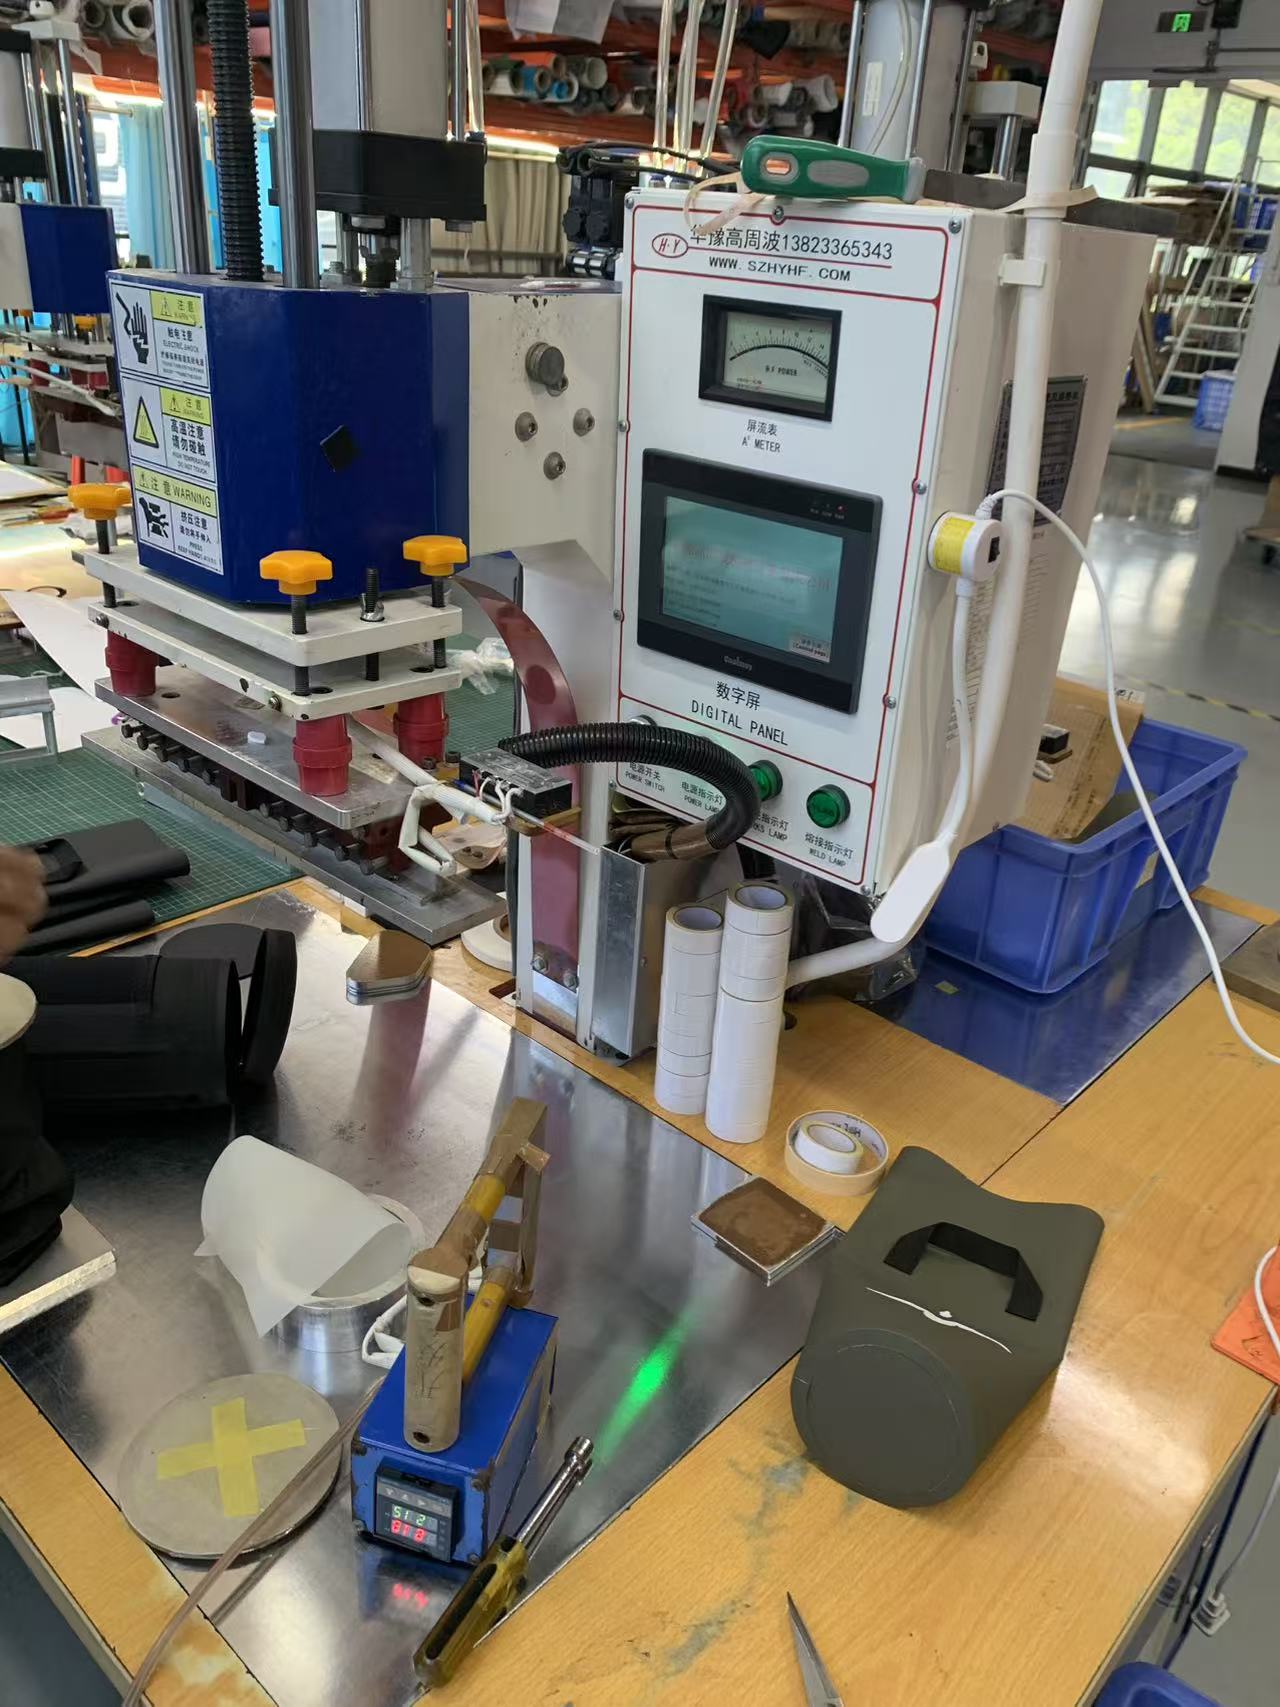
นี่คือแกนหลักของกระบวนการ การเชื่อมด้วยความถี่วิทยุ หรือที่เรียกว่าการเชื่อมด้วยความถี่สูงหรือไดอิเล็กทริก จะเป็นการเชื่อมเทอร์โมพลาสติกโดยใช้สนามแม่เหล็กไฟฟ้าแทนที่จะเป็นแหล่งความร้อนภายนอก ลำดับมีสี่ขั้นตอน:
- กำลังโหลด.แผงจะอยู่ระหว่างแม่พิมพ์บนและแผ่นด้านล่าง โดยแม่พิมพ์จะกำหนดรูปร่างของการเชื่อม
- ความดัน.แรงจับยึดจะทำให้ชั้นต่างๆ สัมผัสกันอย่างใกล้ชิด หากไม่มีแรงจับยึด โพลีเมอร์หลอมเหลวจะไม่สามารถหลอมรวมเป็นมวลเดียวได้
- การเปิดใช้งาน RFเครื่องกำเนิดไฟฟ้าใช้พลังงานความถี่สูงที่ 27.12 MHz ทั่วทั้งขั้วไฟฟ้า สนามไฟฟ้ากระแสสลับทำให้โมเลกุลขั้วโลกในวัสดุสั่นอย่างรวดเร็ว และแรงเสียดทานของโมเลกุลภายในทำให้เกิดความร้อนข้างในวัสดุแทนที่จะนำมันเข้ามาจากพื้นผิว
- ระบายความร้อนภายใต้ความกดดันเครื่องหยุดทำงานแต่การหนีบยังคงดำเนินต่อไปในขณะที่ตะเข็บแข็งตัว การปล่อยแรงดันเร็วเกินไปเป็นสาเหตุหนึ่งที่พบบ่อยที่สุดของการเชื่อมที่อ่อนแอ
เนื่องจากความร้อนเกิดขึ้นภายในวัสดุ ทั้งสองชั้นจึงมีอุณหภูมิฟิวชันพร้อมกันและเกาะติดกันเป็นมวลต่อเนื่องกันโดยไม่มีกาว ตัวทำละลาย หรือด้าย การเชื่อม RF ที่ดำเนินการอย่างถูกต้องโดยทั่วไปจะมีความแข็งแรงพอๆ กับวัสดุหลัก — และนี่คือเหตุผลว่าทำไมตะเข็บจึงไม่ใช่จุดอ่อนในถุงแห้งที่สร้างขึ้นอย่างเหมาะสม
5. ทำไมต้องเชื่อม RF และอะไรที่ไม่สามารถเชื่อมได้
การเชื่อมด้วยคลื่นความถี่วิทยุใช้งานได้กับโพลาร์เทอร์โมพลาสติกเท่านั้น ซึ่งเป็นวัสดุที่มีโมเลกุลตอบสนองต่อสนามแม่เหล็กไฟฟ้า ซึ่งรวมถึง PVC, PU และ TPU, ผ้าเคลือบ TPU, EVA และ PET และไนลอนบางเกรด โพลีโอเลฟินส์ที่ไม่มีขั้ว เช่น โพลีเอทิลีนและโพลีโพรพีลีนดูดซับพลังงาน RF ได้ไม่ดี และไม่สามารถเชื่อม RF ได้หากไม่มีการเคลือบปฏิกิริยา RF หรือชั้นผูก พวกเขาต้องการวิธีอากาศร้อน ลิ่มร้อน หรือแรงกระตุ้นแทน
การพึ่งพาวัสดุนั้นเป็นประเด็นเฉพาะ ไม่ใช่ประเด็นสำคัญ: นี่เป็นเหตุผลหนึ่งที่ PVC และ TPU ครองหมวดหมู่ถุงแห้ง สำหรับวัสดุเหล่านี้ RF จะสร้างรอยต่อที่แข็งแรงกว่าการใช้ลมร้อน ลิ่มร้อน หรือการเชื่อมแบบอิมพัลส์ ซึ่งเป็นสาเหตุที่ว่าทำไม RF จึงเป็นมาตรฐานสำหรับผลิตภัณฑ์สุญญากาศและของเหลวในอุตสาหกรรมต่างๆ ตั้งแต่ผ้าคลุมรถบรรทุกและพองลมไปจนถึงถุงของเหลวทางการแพทย์ โดยที่การซีลสุญญากาศไม่ใช่ทางเลือก
6. พารามิเตอร์ที่กำหนดคุณภาพการเชื่อม
การเชื่อมเป็นผลจากการตั้งค่าสี่แบบ ซึ่งตรวจสอบความถูกต้องสำหรับแต่ละวัสดุและความหนา แทนที่จะตั้งค่าเพียงครั้งเดียวและลืมไป:
| พารามิเตอร์ | มันควบคุมอะไร. | โหมดความล้มเหลวหากผิด |
|---|---|---|
| พลังงานคลื่นความถี่วิทยุ | อัตราความร้อนภายในทั่วบริเวณซีล | ต่ำเกินไป: ฟิวชั่นไม่สมบูรณ์ สูงเกินไป: ไหม้เกรียม, ผอมบาง |
| เวลาอยู่ | ใช้พลังงานนานแค่ไหน | สั้น: เชื่อมเย็น แบบยาว: การเสื่อมสภาพของวัสดุ |
| ความดัน | ความใกล้ชิดของการสัมผัสระหว่างชั้น | ต่ำ: ช่องว่างและช่องทาง มากเกินไป: บีบออกและมีตะเข็บบางและเปราะ |
| เวลาทำความเย็น | การแข็งตัวภายใต้แคลมป์ | เปิดตัวเร็ว: ตะเข็บหลุดออกก่อนที่จะเซ็ตตัว |
เพื่อเป็นข้อมูลอ้างอิงสำหรับเครื่องชั่ง การปิดผนึกฟิล์ม PVC บางๆ ด้วยการเชื่อมและเวลาในการทำความเย็นเพียงไม่กี่วินาทีนั้น ต้องใช้กำลังไฟประมาณสองสามร้อยวัตต์เหนือพื้นที่ปิดผนึก — ผ้าใบกันน้ำที่หนักกว่าและลามิเนตหลายชั้นจำเป็นต้องใช้พื้นที่มากกว่านี้อย่างมาก ตัวแปรของวัสดุหลายตัวเปลี่ยนการตั้งค่าเหล่านี้: ระดับพลาสติไซเซอร์ใน PVC ปริมาณความชื้น เม็ดสีและสารตัวเติม การทอผ้า และความหนาของฟิล์ม ล้วนเปลี่ยนแปลงวิธีที่วัสดุดูดซับพลังงาน นี่คือสาเหตุที่การเปลี่ยนสีหรือชุดผ้าใหม่ไม่เป็นกลางต่อกระบวนการโดยอัตโนมัติ และเหตุใดการเชื่อมจึงได้รับการตรวจสอบคุณสมบัติใหม่แทนที่จะสันนิษฐาน
7. ขั้นตอนที่ห้า: การทำความเย็น การตัดแต่ง และการประกอบขั้นสุดท้าย
แผงที่เชื่อมจะย้ายไปยังโซนทำความเย็นเฉพาะ เพื่อให้การยึดเกาะไม่มีการบิดเบี้ยว จากนั้นถุงจะถูกตัดแต่งและหมุน การประกอบขั้นสุดท้ายเหมาะกับส่วนประกอบที่ทำให้ผลิตภัณฑ์สมบูรณ์: ตัวปิดและตัวล็อคแบบม้วนด้านบน ซิปตามที่ระบุไว้ สายรัด ที่จับ วาล์วไล่อากาศ และแผงหน้าต่างโปร่งใส ซึ่งเชื่อมเข้าด้วยกันในตัวโดยเป็นส่วนหนึ่งของผิวหนังต่อเนื่องเดียวกัน ฮาร์ดแวร์ที่รับน้ำหนักจะถูกติดไว้ที่แผ่นเสริมรอยเชื่อม โดยไม่เจาะเมมเบรนกันน้ำ
8. ขั้นตอนที่หก: การทดสอบก่อนจัดส่ง
รอยเชื่อมได้รับการตรวจสอบแทนที่จะสันนิษฐาน เมื่อเริ่มต้นการทำงาน การทดสอบการลอกจะถูกดึงบนรอยเชื่อมตัวอย่างเพื่อยืนยันว่าชุดพารามิเตอร์ทำให้เกิดการหลอมรวมเต็มรูปแบบ — โหมดความล้มเหลวนั้นอยู่ในการวินิจฉัย เนื่องจากรอยต่อที่ลอกออกอย่างหมดจดที่ส่วนต่อประสานบ่งชี้ว่าการยึดเกาะไม่เพียงพอ ในขณะที่รอยเชื่อมที่ฉีกขาดผ่านวัสดุฐานแสดงว่ารอยเชื่อมนั้นแข็งแกร่งกว่าผ้าที่อยู่รอบๆ
จากนั้นถุงที่ทำเสร็จแล้วจะต้องผ่านการทดสอบการจุ่มน้ำเต็มรูปแบบโดยเทียบกับระดับ IPX ที่ระบุไว้ ควบคู่ไปกับชุดห้องปฏิบัติการที่ครอบคลุมการทดสอบโหลดมากกว่า 1,500 รอบบนด้ามจับและพุก รอบการปิดผนึกด้วยซิป 3,000 รอบในรุ่นซิป ความต้านทานแรงดึงและการยึดเกาะ สเปรย์เกลือ ความต้านทานการเสียดสี ความคงทนของสี และความแตกต่างของสี ทุกแบทช์จะมีการควบคุมสามขั้นตอน — IQC บนแฟบริคและฮาร์ดแวร์ที่เข้ามา, IPQC บนรอยเชื่อมและกระบวนการในสายการผลิต, OQC พร้อมการสุ่มตัวอย่าง AQL, การทดสอบการแช่เป็นแบทช์ และการเปรียบเทียบตัวอย่างทองที่มีการลงนาม — โดยมีการตรวจสอบ SGS หรือ QIMA ภายใต้มาตรฐานคุณภาพที่ใช้กับทุกขั้นตอนการผลิต.
9. เหตุใด Welded Beats จึงเย็บและติดเทป
ตะเข็บที่เย็บจะแทงเข็มผ่านชั้นกันน้ำหลายพันครั้ง จากนั้นจึงใช้เทปปิดรู การยกเทปด้วยการงอ อายุ ความร้อน และการเสียดสี และเมื่อทำเช่นนั้น ทุกรูเข็มจะเป็นจุดเริ่มต้น ตะเข็บเชื่อมไม่มีรูให้ปิด — ชั้นที่เคลือบจะหลอมรวมเป็นวัสดุเดียว สำหรับกระเป๋าที่ต้องทนต่อการแช่น้ำแทนที่จะเป็นฝนปรอยๆ นี่คือข้อแตกต่างในการตัดสินใจ และนี่คือเหตุผลว่าทำไมโครงสร้างแบบเชื่อมจึงเป็นพื้นฐานสำหรับผลิตภัณฑ์กันน้ำของแท้ ไม่ว่าเนื้อผ้าด้านหน้าจะดีแค่ไหนก็ตาม
10. ผลิตภัณฑ์ที่สร้างขึ้นจากกระบวนการนี้
แบบจำลองที่ผลิตด้วยกระบวนการเชื่อมเดียวกัน จัดเรียงตามประเภทมากกว่าลำดับความสำคัญ:
| ภาพ | แบบอย่าง | ความจุ | วัสดุ | เรตติ้ง | หน้าสินค้า |
|---|---|---|---|---|---|
|
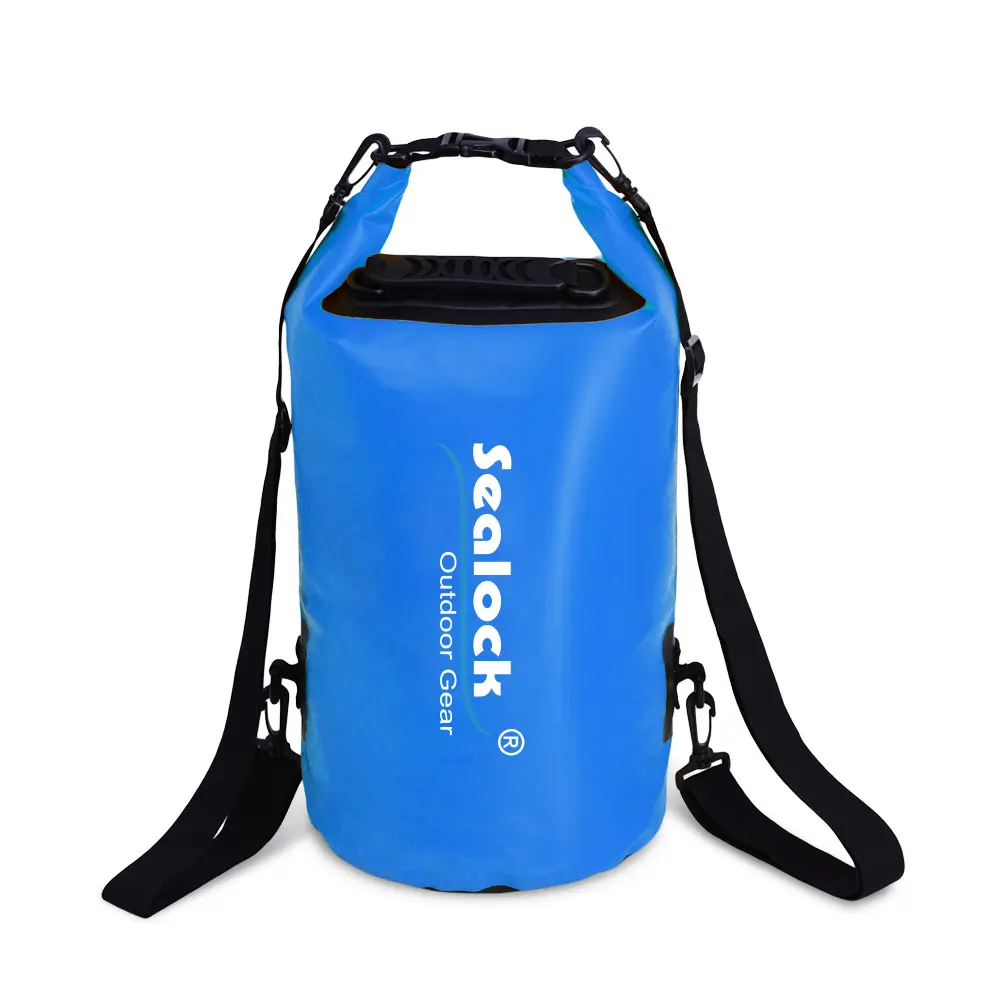
SL-D002 กระเป๋าดรายแบ๊ค | 5–63ล | พีวีซี 500D 0.5 มม | IPX7 | ดู |

|
SL-E102 กระเป๋าเป้สะพายหลัง Dry Bag | 15 / 20ล | พีวีซี 500D ซีลคู่ | IPX7 | ดู |
|
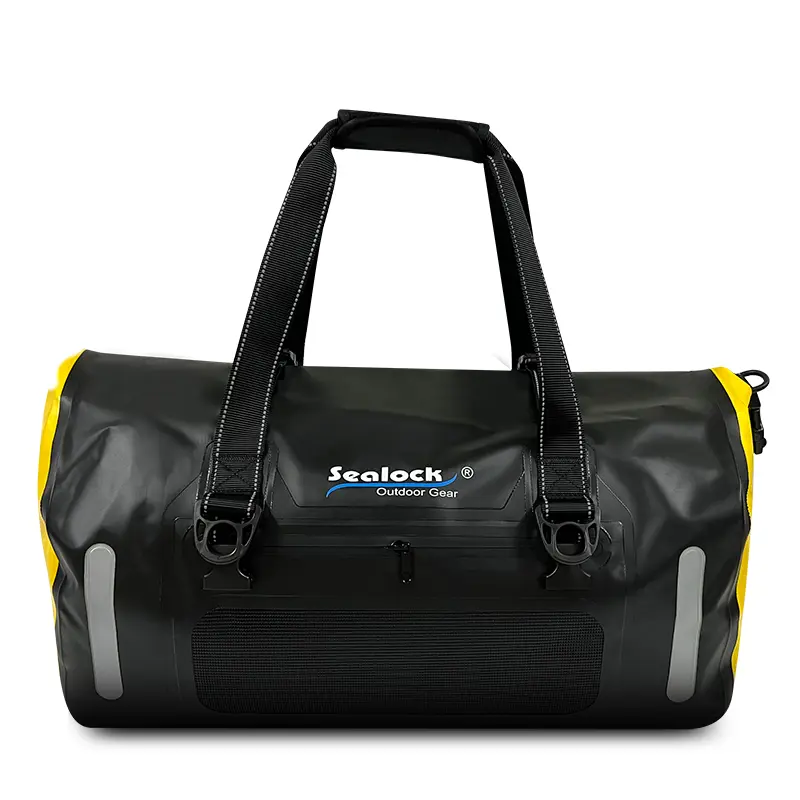
SL-K099 กระเป๋าเดินทาง | 40 / 60ล | 840D ทีพียู | IPX7 | ดู |
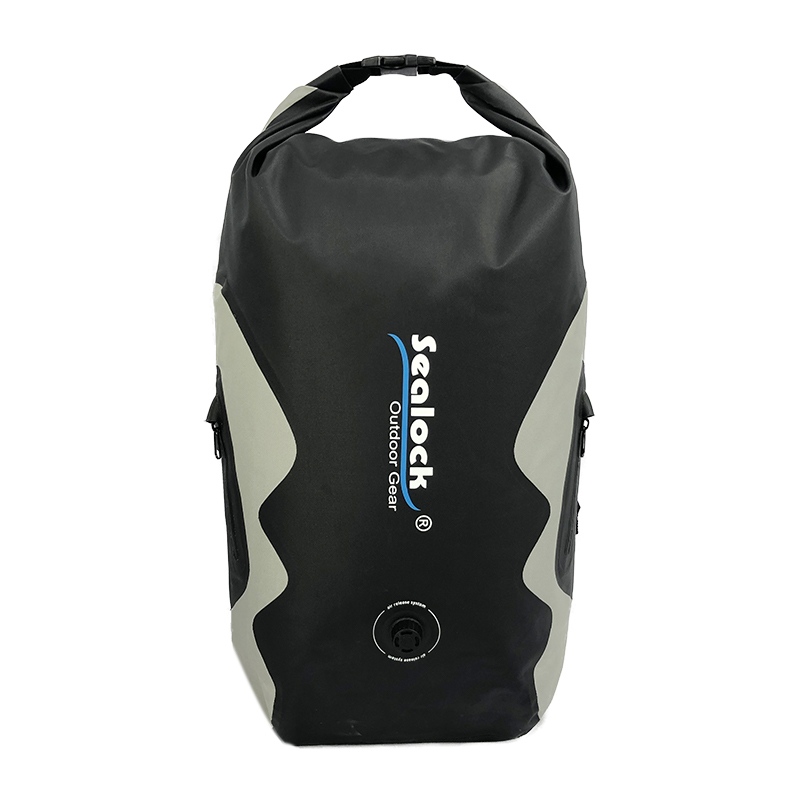
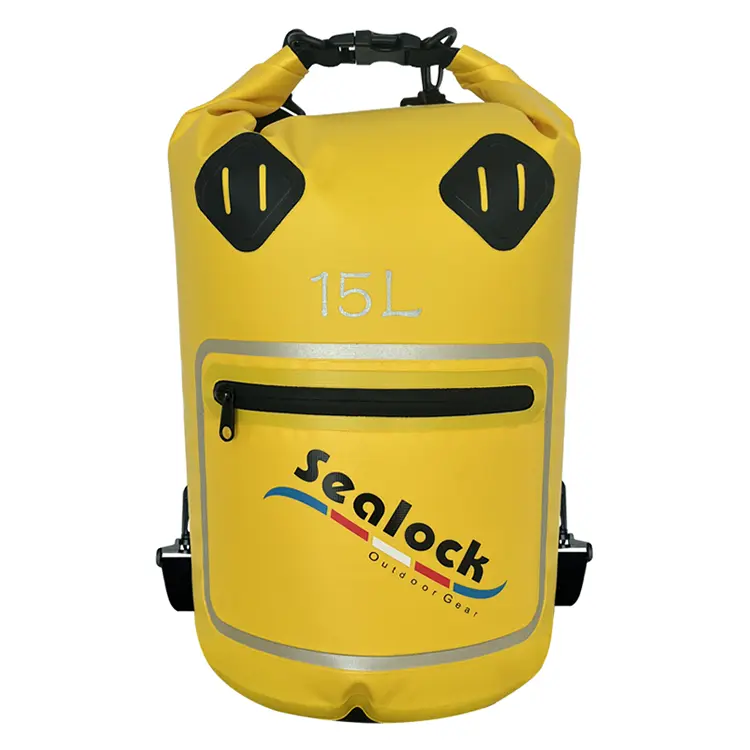
|
SL-E070 กระเป๋าเป้ดราย | 25ล | 420D ทีพียู | IPX8 | ดู |
|
SL-D693 ถุงผ้าเช็ดกระจก | 15 / 20ล | พีวีซี 500D + ฟิล์มพีวีซี | IPX7 | ดู |
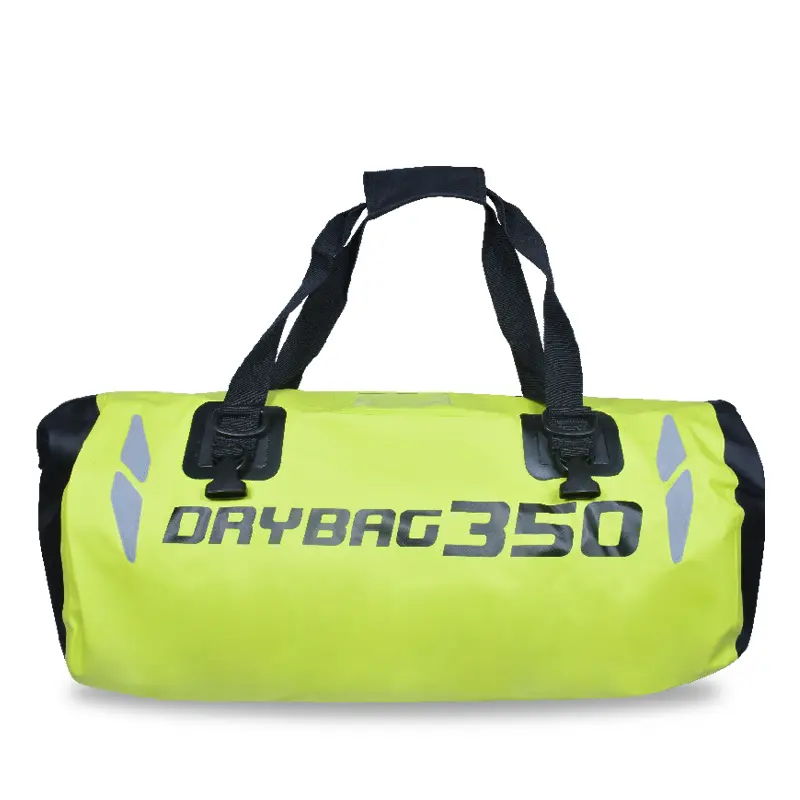
|
SL-C619 กระเป๋าใส่มอเตอร์ไซค์ | 35 / 50ล | พีวีซี 500D | IPX6 | ดู |
ช่วงเต็มนั่งอยู่ใต้ถุงแห้ง, เป้สะพายหลังแห้ง, และกระเป๋าเดินทาง. รองรับการพัฒนาภาคพื้นดินจากแบบร่าง ตัวอย่าง หรือข้อมูลจำเพาะเป้าหมาย รูปทรงใหม่หมายถึงเครื่องมือใหม่ ซึ่งเป็นส่วนหนึ่งของเส้นทางการพัฒนามาตรฐานแทนที่จะเป็นอุปสรรค ขั้นต่ำ 300 ชิ้น ตัวอย่างใน 7-15 วัน จำนวนมากใน 30-45 วัน จากตงกวน จีน หรือโฮจิมินห์ซิตี้ เวียดนาม
11. คำถามที่พบบ่อย
ถาม: เหตุใดถุงพลาสติกโพลีเอทิลีนหรือโพลีโพรพีลีนของฉันจึงไม่สามารถเชื่อมด้วย RF ได้
ตอบ: เนื่องจากโพลีเมอร์เหล่านั้นไม่มีขั้ว โมเลกุลของพวกมันแทบจะไม่ตอบสนองต่อสนามแม่เหล็กไฟฟ้า จึงแทบจะไม่สร้างความร้อนภายในเลย พวกเขาจำเป็นต้องมีการเคลือบปฏิกิริยา RF หรือชั้นผูก หรือวิธีการอื่น เช่น การเชื่อมด้วยลมร้อนหรือการเชื่อมแบบแรงกระตุ้น นี่คือเหตุผลหลักที่ PVC และ TPU ครองถุงกันน้ำแบบเชื่อม
ถาม: ตะเข็บเชื่อมมีความแข็งแรงเพียงใดเมื่อเทียบกับเนื้อผ้า?
ตอบ: เชื่อมอย่างถูกต้อง ตะเข็บมักจะมีความแข็งแรงพอๆ กับวัสดุหลักหรือแข็งแรงกว่า ในการทดสอบการลอก การเชื่อมที่ดีจะฉีกผ่านผ้าฐานแทนที่จะแยกออกจากส่วนเชื่อมต่อ — หากตะเข็บลอกออกจากกันอย่างหมดจด พารามิเตอร์จะผิดพลาด
ถาม: เราเปลี่ยนสีและรอยเชื่อมเริ่มล้มเหลว ทำไมมันถึงเกิดขึ้น?
ตอบ: เม็ดสีและสารตัวเติมเปลี่ยนวิธีที่วัสดุดูดซับพลังงาน RF เช่นเดียวกับระดับพลาสติไซเซอร์ ปริมาณความชื้น และความหนา ชุดสีหรือผ้าใหม่อาจต้องใช้การตั้งค่ากำลัง การคงตัว หรือแรงกดที่แตกต่างกัน การเชื่อมควรได้รับการตรวจสอบคุณสมบัติอีกครั้งด้วยการทดสอบการลอกเมื่อเริ่มต้นการทดสอบ โดยไม่ยกยอดไปบนสมมติฐานที่ว่า "วัสดุเดียวกัน" หมายถึง "การตั้งค่าเดียวกัน"
ถาม: ถุงกันน้ำสามารถใช้ตะเข็บแบบปิดเทปได้หรือไม่
ตอบ: สำหรับการป้องกันฝนเล็กน้อย สามารถใช้งานได้แต่ไม่สามารถแช่น้ำได้ การเย็บจะเจาะรูชั้นกันน้ำหลายพันครั้ง และเทปที่ปิดรูเหล่านั้นจะยกขึ้นด้วยการงอ ความร้อน และอายุ ถ้าสเปคบอกว่าจุ่มได้ ก็ต้องเชื่อม
ถาม: เหตุใดรูปทรงกระเป๋าแบบกำหนดเองจึงเพิ่มต้นทุนและระยะเวลาในการดำเนินการ
ตอบ: รูปทรงแต่ละชิ้นจำเป็นต้องมีแม่พิมพ์ตัดเฉือนของตัวเอง ซึ่งเป็นต้นทุนเครื่องมือที่เกิดขึ้นเพียงครั้งเดียวและเป็นขั้นตอนที่ต้องใช้เวลาดำเนินการก่อนที่จะเริ่มเก็บตัวอย่าง เป็นเหตุผลเดียวกับที่รูปร่างใหม่มีค่าขั้นต่ำที่สูงกว่าการเปลี่ยนสีในรุ่นที่มีอยู่
ถาม: สามารถเชื่อมวัสดุที่แตกต่างกันเข้าด้วยกันได้หรือไม่?
ตอบ: วัสดุโพลาร์ที่เข้ากันได้อาจเป็น — หน้าต่างฟิล์ม PVC โปร่งใสที่เชื่อมเข้ากับตัวผ้าใบกันน้ำ PVC เป็นตัวอย่างที่ใช้เป็นประจำ การผสมโพลีเมอร์ที่ไม่เหมือนกันหรือโพลาร์กับวัสดุที่ไม่มีขั้วคือจุดที่พันธะล้มเหลว ดังนั้นการจับคู่วัสดุจะได้รับการยืนยันในขั้นตอนการสุ่มตัวอย่าง
ขอคำแนะนำกระบวนการหรือตัวอย่าง
สำหรับการเดินแบบวิดีโอเกี่ยวกับแนวการเชื่อม ข้อมูลการทดสอบการเชื่อม ตัวอย่าง หรือข้อเสนอ OEM/ODM ฉบับสมบูรณ์ส่งคำถาม. Sealock ตอบกลับข้อซักถามด้านการจัดซื้อจัดจ้างภายใน 24 ชั่วโมง